
【行业技术】从原理到量产|看懂海天 JU5500V「无痕微开发泡」方案
发布时间:2026-09-14 15:23
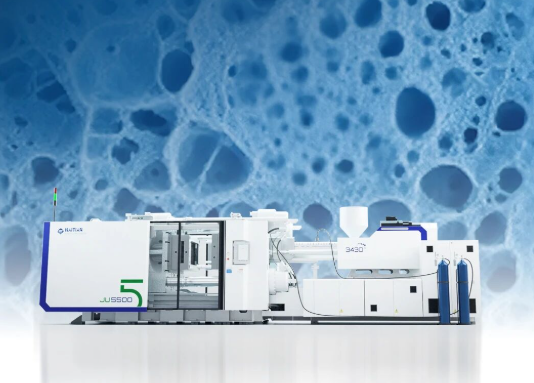
从新能源汽车的轻量化发展,到家电产品的成本账…… 整个制造业都在追问一个问题:还能再轻一点吗?
PART 01|轻量化的近路:「物理微发泡」 答案是物理微发泡 —— 把超临界氮气溶解进熔融塑料,在内部生成微孔;气泡在成型时膨胀,同样的体积,更轻的重量。 换来的收益是:减重省料 / 消除缩痕 / 改善应力分布 / 降低锁模力。
PART 02|困局:轻与美「只能选一个」 但这项技术落到模具里,遇到了跨不过去的坎:表面气痕 + 发泡倍率。
- 闭模微发泡工艺:发泡倍率低、减重有限;
- 传统微发泡工艺:表面气痕明显、外观缺陷。 减重与表面质量长期不可兼得—— 这是传统微发泡工艺的瓶颈。
PART 03|海天 JU5500V/3450「五步完成无痕发泡」 行业瓶颈的根源在于:气泡需要空间膨胀才能充分减重,而表面需要致密压实才能不留痕迹 —— 二者互斥。 海天携手中拓,共创全面解决方案:无痕微开・超临界物理微发泡注塑。
五步工艺拆解:从原理到量产 海天 JU5500V 的思路:不让减重与表面质量在同一时刻互相打架 —— 把两个动作拆开,在成型过程的不同阶段分别完成。
- Step 1 超临界混料:氮气注入螺杆,与塑料粒子高温高压溶解;
- Step 2 建立型腔反压:型腔内输入高压气体,溶胶填充模具;
- Step 3 闭模成型:常规微发泡 → 反压改善表面 → 反压气体释放(配图 5,原文此处含工艺视频)
- Step 4 核心突破・模具高精度微开:在成型关键节点主动将模板微开,材料继续发泡;型腔内部空间释放,气泡充分膨胀。
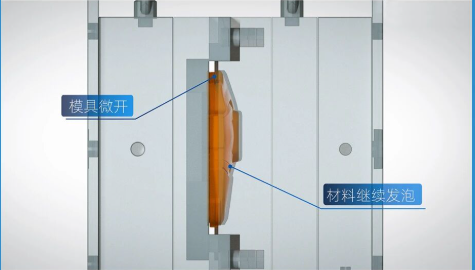 随后冷却定型,产品在模具中冷却凝固,表面致密光滑
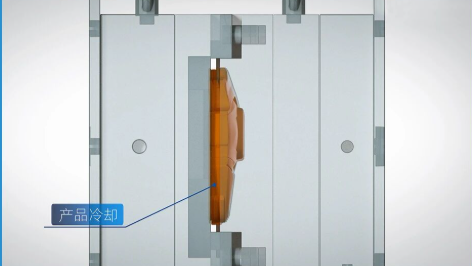
- Step 5 开模取件:一次成型完成,无痕制品取出。
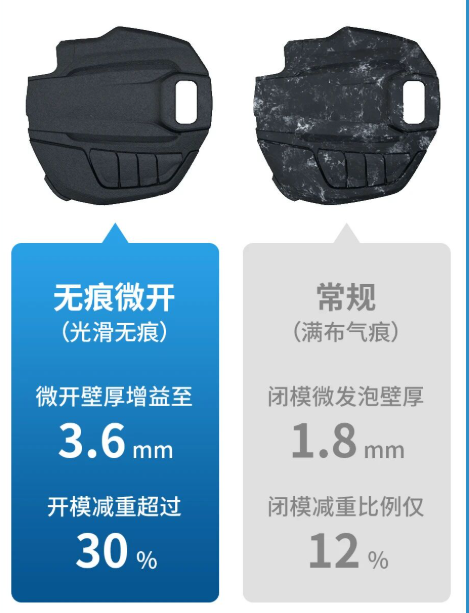 气泡最终以均匀细密的微孔结构分布于材料内部,实现减重目标 ——致密、光滑、无气痕,减重与无痕,同时成立。
PART 04|用更少的材料「做更好的产品」 无痕微开发泡工艺,为多个行业提供轻量化解决方案。
- 汽配行业:电池托盘・仪表板・门内板・发动机盖 —— 大型结构件不减强度而减重,续航里程延长
- 家电行业:外壳・内胆・结构件 —— 外观件更轻、更省料,物流成本下降,碳足迹缩小。